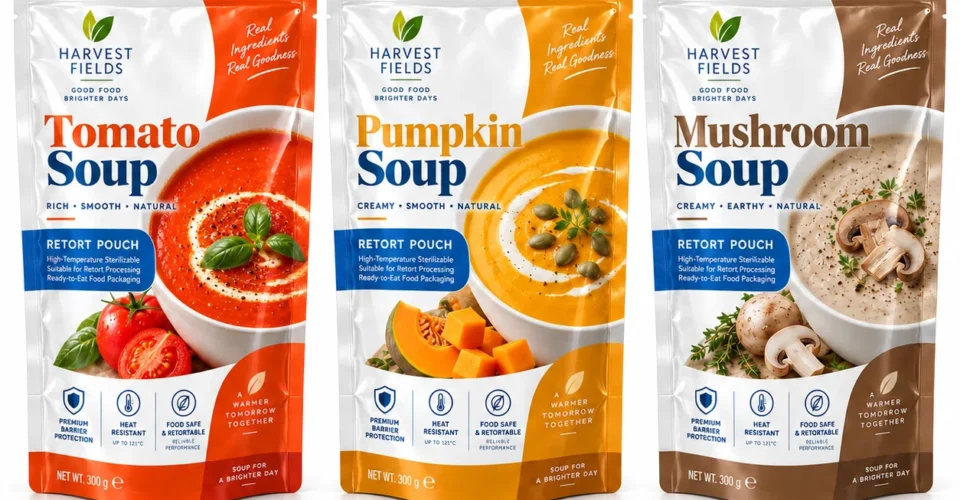
很多品牌在环保压力下第一反应是把复合结构换成可回收材料,却很快发现性能跟不上:耐温不够、封口不牢、货架期缩短。单一材质PP包装正是为解决这类矛盾而出现的方案。它把整只袋子的主要材料统一为聚丙烯,让整袋可以直接进入 PP 回收流,同时保留聚丙烯本身优异的耐热性能,因此在需要高温蒸煮、高温灌装或者酱料类产品上,比全 PE 结构更有优势。
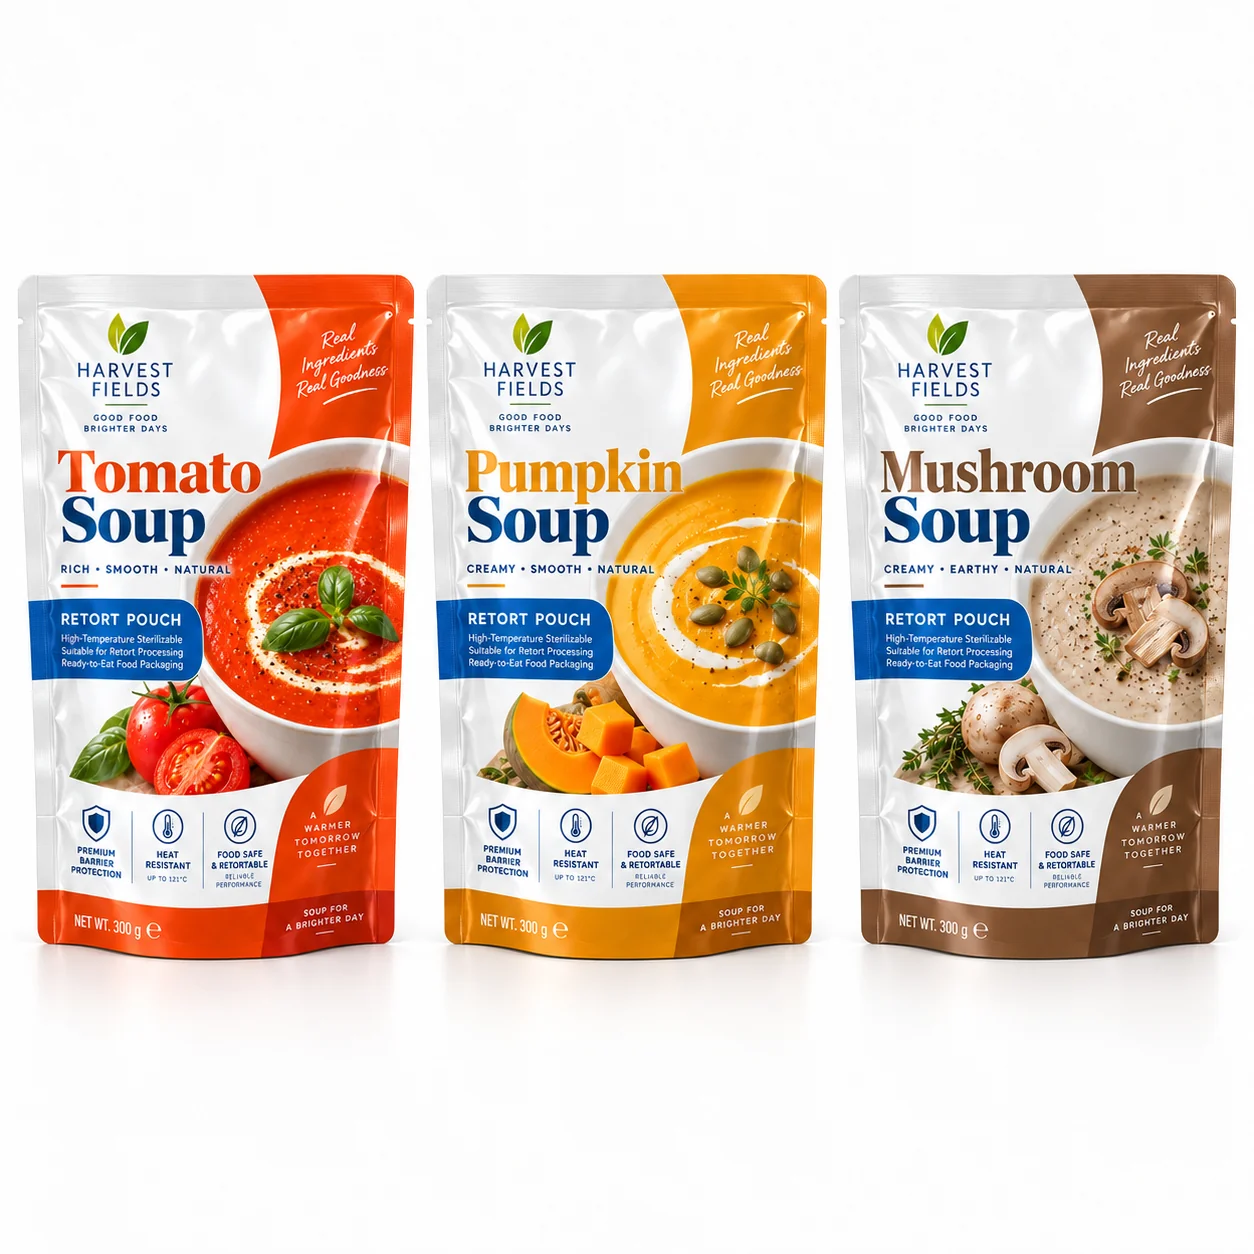
但单一材质不等于简单结构。要在 121℃ 蒸煮后仍然保持阻隔、强度和密封,需要在薄膜配方、封层选择、印刷油墨和制袋参数上一起做取舍。下面把我们在一线项目里积累的判断整理出来。
为什么高温场景更需要单一材质PP
常见的可回收方案里,全 PE 结构适用于常温、冷冻和大多数干性食品,但 PE 的软化温度偏低,遇到 100℃ 以上的杀菌条件时容易出现封边变形、强度下降。PP 的熔点与耐热性明显更高,可以做承受 121℃ 甚至更高温度的高温蒸煮袋,并且同样可以归入聚丙烯回收体系。对酱料、即食菜、宠物湿粮、汤品这类需要高温杀菌的产品来说,全 PP 往往是少数能同时满足性能与可回收性的选项。
如果产品本身是常温流通,也可以比较一下全 PE 单一材质结构,两者在成本与性能上的取舍并不相同。
全 PP 结构的层功能怎么分配
一只合格的全 PP 蒸煮袋通常包含三层功能,而这三层都由 PP 家族承担。外层负责印刷适性与耐热,中间层承担阻隔与强度,内层作为封层直接接触食品。为了让整袋在回收时不需要分离,中间阻隔层会改用改性的 PP 基材或者与 PP 相容的阻隔材料,而不是传统的铝箔或 PET。
这样做的代价是阻隔能力比铝箔复合结构弱一些,需要靠加厚阻隔层、增加涂层或者配合更严格的灌装与充氮工艺来弥补。因此全 PP 方案在评审阶段必须做实际保质期测试,而不能只看材料参数表。关于温度与时间对封口与杀菌效果的影响,可以参考我们对高温蒸煮袋耐 121℃ 原理的解析。
封层选择决定了袋子的成败
全 PP 结构最容易被低估的是封层。蒸煮条件下,封层需要同时满足低温起封、抗污染封口、耐油脂和抗分层。如果封层与相邻层的相容性不足,蒸煮后剥离强度会快速下降,表现为封边开裂或分层。
实践中的做法包括选择三元共聚的 PP 封层以提高抗污染能力,在封口区避免印刷油墨,以及把灌装时的袋口残料控制纳入工艺规范。酱料类产品尤其容易把油污带到封口区,单靠提高热封温度并不能解决,反而可能把膜烫穿。
印刷和油墨也要跟着换
可回收包装的印刷体系不能只看颜色好看。为了让整袋在回收时不被判定为污染物,油墨与光油的用量、覆盖率以及是否含金属颜料都会被纳入考虑。高覆盖率深色印刷会提高回收的难度,浅色、低覆盖率的设计更友好。同时,PP 膜的表面能与 PE 不同,电晕处理与油墨附着力需要重新验证,否则容易出现掉色和耐磨不良。
在货架上,全 PP 袋通常比铝箔复合袋更「软」,手感与挺度会有变化。设计阶段就要接受这一点,或者通过结构设计补回挺度,而不是等样品出来再要求材料供应商改进。
回收端是否真的接收
可回收设计能否兑现,取决于当地是否有聚丙烯回收流。目前不少市场的塑料回收体系以瓶类为主,软包装薄膜的接收范围仍在完善。因此在做单一材质项目时,除了材料合规,还应确认目标市场的回收标识要求和居民投放指引,避免出现「材料可回收但无人收集」的尴尬。品牌方通常需要同时准备回收标识、官网说明与消费者教育内容。
成本与项目节奏
全 PP 高温蒸煮结构的单价通常高于普通铝箔复合袋,原因包括改性阻隔基材成本、较窄的工艺窗口以及更高的试机损耗。降低总成本的办法更多来自项目层面:统一袋型减少换版次数、提前确定结构与规格避免反复试机、把印刷色数控制在必要范围。
稳妥的推进节奏是:先确认产品耐温与保质期要求,再确认目标市场的回收条件,然后做两种候选结构的小批量试机,最后用真实灌装与储存测试决定。跳过其中任何一步,都可能在量产后付出更高代价。
如果你正在评估可回收的高温蒸煮方案,欢迎把产品特性、杀菌条件和目标市场发给我们的工程师,我们会给出结构与成本的对照建议。联系 OMOpack 包装顾问,也可以查看面向海外市场的英文站 OMOpack.com 了解同类方案。