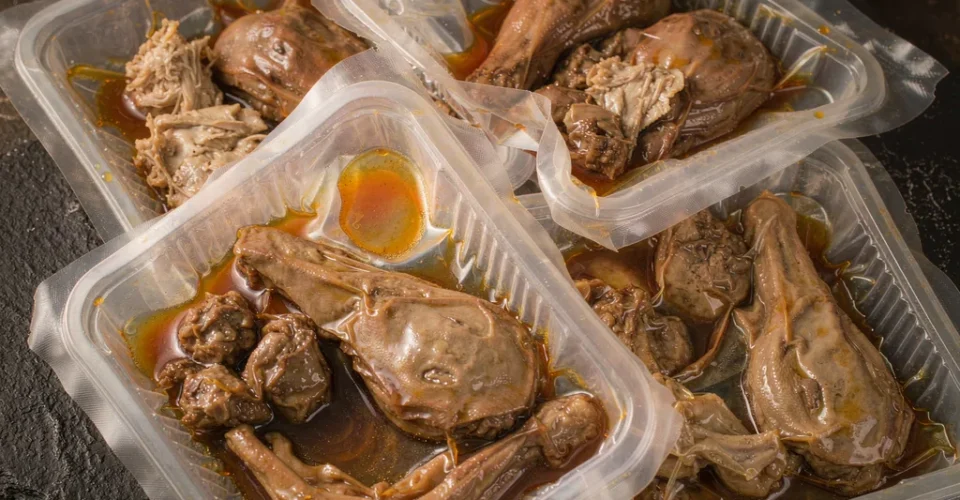
卤味熟食包装袋的选型核心只有三件事:油脂、卤汁和二次加热温度。油脂决定要不要上铝箔或镀铝阻隔层,卤汁比例决定袋型与封口方式,二次杀菌温度决定内层材料能不能扛住。把这三件事定清楚,再去谈厚度和价格,才不会拿到一批一上架就漏的袋子。
卤味不是”重口味食品”这么简单:三类典型失效
卤味、鸭货、鸡爪、酱牛肉这类即食肉制品,在包装上属于最难伺候的一类产品:水分高、油脂高、蛋白质高,而且绝大多数要经过二次加热。实际客诉集中在三个方向。
- 渗漏与开口。 封口位置被油脂或卤汁污染,热封时封的是油不是膜,运输途中一挤就开。
- 胀袋与异味。 杀菌不彻底或冷却不干净,残留微生物产气,袋子鼓起并带出酸败味。
- 变色与哈喇味。 油脂氧化加光照,肉色发暗、风味下降。
这三类问题的根因都不在袋子厚不厚,而在结构与工艺匹配。厚度只影响挺度手感,真正决定保质期的是阻隔层、内层耐温等级和封口可靠性。
油脂决定材料结构,不是厚度
油脂会往哪跑
卤味产品脂肪含量通常在每 100 克十几克的量级,卤汁里还悬浮着大量动物油。这些油脂在常温下是缓慢流动的,它会做两件事:一是向包装内层迁移,把内层里的低分子物和爽滑剂萃取出来,时间久了出现”出油”和异味;二是爬到封口位置,把热封界面隔开。
所以高油脂产品的内层要满足两点:耐油性好,且在油脂存在时仍能保持热封强度。普通 PE 内层在油脂长期接触下容易出现封口衰减,改用 CPP 或耐油性更好的共挤 PE,通常比单纯加厚更有效。
镀铝还是铝箔
卤味包装最常见的争论是要不要上铝箔。判断标准不是”越贵越好”,而是三件事:货架期目标、是否透光、是否需要耐蒸煮。
- 镀铝(VMPET):阻隔性已经足够应付 3–6 个月常温货架,成本低、手感软、袋子不易折裂,是卤味真空袋的主流选择。
- 纯铝箔(AL):氧气透过率几乎为零,适合长货架期、出口或高价值产品,但折压后容易产生针孔,需要靠结构和工艺补偿。
- 透明高阻隔(EVOH 或涂层):适合需要展示内容物的电商装,但阻隔水平受湿度影响较大,需要把 EVOH 放在远离内容物的一侧。
不同阻隔层的取舍,可以参考高阻隔包装材料详解:什么产品需要高阻隔;铝箔的针孔与折压问题,软包装中的铝箔:屏障性能、针孔和最佳用途讲得更细。
卤汁比例决定袋型与封口方式
同样是卤味,带汁和不带汁是两种包装逻辑。
不带汁或少量油的卤味(鸭脖、鸭翅、肉干类)适合真空贴体袋。抽真空后袋子紧贴内容物,既能减少残氧,又能减少运输中的相互撞击。这类产品最怕骨头和硬角刺穿袋子,所以要优先考虑耐穿刺层。
带卤汁的产品(泡椒凤爪、卤汁拌货、酱卤拼盘)不能用高真空。抽得太狠会把卤汁一起抽进封口,造成封口夹汁;抽得太少又留残氧。这类产品的做法通常是:
- 控制抽气深度,只抽到袋子贴合但不挤压液体的程度;
- 封口位置留出足够的空袋距离,并在灌装时用夹具挡住液面;
- 必要时改用自立袋配拉链,让消费者开袋后还能回封。
真空度、抽气深度和耐穿刺之间的平衡,可以对照真空袋用什么材料?阻隔层选择是真空包装成败的关键一节来定。更通用的判断顺序见食品包装怎么选?先判断内容物怕什么,再定阻隔、结构与材质。
二次加热决定耐温等级
二次加热路径有三档,材料要求差别很大:
- 不加热(冷杀菌或冷藏即食):内层用普通 PE 或 CPP 即可,重点是阻隔和卫生指标。
- 巴氏杀菌(约 85–95℃,水浴 30 分钟左右):内层需要耐到 95℃ 以上不变形、不开胶,一般用 CPP 或耐温 PE,胶黏剂也要选耐热型。
- 121℃ 高温蒸煮:内层必须是 RCPP(蒸煮级 CPP),外层用 PET 或 PA,胶黏剂要用蒸煮级,整袋还要做蒸煮后封口强度和剥离强度的验证。
判定原则很简单:先用你的真实杀菌曲线去卡材料,而不是用材料的耐温上限去凑工艺。如果杀菌温度是 121℃,那么 121℃ 只是及格线,还要看保温时间、反压冷却方式和蒸煮后的封口强度保留率。
耐蒸煮产品的材料逻辑在高温蒸煮袋为什么能耐121℃?材料结构与工艺全揭秘里有完整拆解。
避光与抗氧化:颜色变深和哈喇味
卤味的色泽是卖点,而光照和氧气是色泽的头号敌人:油脂氧化会让肉色发暗、表面析出油膜并产生哈喇味,紫外线会加速这一过程。做法是上铝箔或镀铝层避光(透明货架尤为重要)、配合除氧剂把残氧继续压下去、以及抽真空或充氮后实测残氧而不是只看设备设定值。
合规:高油脂食品要用油脂模拟物做迁移
卤味属于高油脂食品,直接改变合规检测的做法。按 GB 31604.1 的食品模拟物选择原则,水性、酸性食品用 10% 乙醇、4% 乙酸模拟液,油脂类食品则要用橄榄油或替代模拟物(异辛烷、95% 乙醇)做迁移试验。
现实中最常见的问题是:供应商拿出来的检测报告只做了水性模拟物,而你的产品是油脂类。这份报告不能证明合规。采购时要明确写进技术要求:迁移试验使用的模拟物类别、试验温度和时间、以及对应的限值判定依据。
除此之外,还有两项必须在采购单里写死:
- 材料合规:内层、油墨、胶黏剂都要符合 GB 4806.7(食品接触用塑料材料及制品)与 GB 9685(添加剂)的要求,并要求提供批次检测报告。
- 溶剂残留:复合袋按 GB/T 10004 的常见做法,溶剂残留总量控制在 5.0 mg/m² 以内,苯类溶剂不得检出。卤味对气味极其敏感,残留超标的袋子会让产品带上一股”塑料味”,这类客诉的排查顺序见软包装异味从哪来?溶剂残留、材料气味与排查顺序。
如果已经上机生产出现了起皱、渗漏、套印偏差等问题,可以先对照软包装缺陷归因清单:起皱、卷边、渗漏、套印偏差分别对应哪道工序定位工序。
一张表:产品形态与推荐结构
| 产品形态 | 杀菌方式 | 推荐结构方向 | 关键控制点 |
|---|---|---|---|
| 卤鸭脖、鸭翅(少汁) | 巴氏或常温 | PET/VMPET/PE 或 PA/PE 真空袋 | 耐穿刺、真空贴合度 |
| 泡椒凤爪(多汁) | 巴氏 | PET/PA/CPP 或 PA/PE 中真空袋 | 封口夹汁、抽气深度 |
| 酱牛肉、卤肉块 | 121℃ 蒸煮 | PET/AL/RCPP 或 PA/AL/RCPP | 蒸煮后封口强度、铝箔折压 |
| 卤味零食小包装 | 不加热 | BOPP/VMPET/PE 或充氮自立袋 | 残氧、避光、易撕口 |
| 卤汁拌货(电商) | 冷藏 | 自立拉链袋,PA 增强层 | 回封体验、运输防漏 |
卤味包装袋 FAQ
卤味包装袋一定要用铝箔吗?
不一定。3–6 个月的常温货架期,镀铝结构通常就够用,而且成本和抗折裂表现更好。铝箔的价值在长货架期、出口长途运输和严格避光的场景,代价是折压针孔风险和更高的材料成本。
为什么我的卤味袋封口老是渗漏?
最常见的原因是封口位置被油脂或卤汁污染。热封时如果界面上有油,封住的是油层而不是薄膜,初期看起来封住了,运输受压后就会慢慢渗。解决办法是控制灌装液位、用夹具挡住封口区、改耐油内层,并把封口强度的测试放在”灌装后的实袋”上,而不是空袋。
卤味包装能不能做 121℃ 蒸煮?
可以,但整袋结构必须升级:内层换成蒸煮级 CPP,外层用 PET 或 PA,胶黏剂用蒸煮级,并做蒸煮后的封口强度和剥离强度验证。同时要确认杀菌锅的反压控制,避免袋内外压差过大导致胀袋或破袋。
带卤汁的产品还能抽真空吗?
能,但不能抽到极限。正确做法是控制抽气深度,让袋子贴合内容物而不把液体挤到封口区;同时封口位置留出足够空袋距离。抽气深度与耐穿刺的平衡,是带汁卤味包装调试的第一优先级。
卤味袋出现胀袋是什么原因?
先分两类:如果同一批次只有部分胀袋、且伴随酸味或酒味,通常是杀菌不足或冷却水污染导致的微生物产气;如果整批均匀胀袋且气味正常,更多是内容物本身产气或封口前残氧过高。取样在 4℃ 和 25℃ 分别放置对比,是最快的判断方法。