包装袋定制的判断顺序是固定的:先定袋型,再定材质结构,最后定印刷方式。顺序颠倒最典型的后果是——先按设计稿选了漂亮袋型,打样时才发现线上的成型模具跑不出来,或者印刷颜色在选定材质上根本还原不了。把这三件事按顺序落下来,后面每一个决定都会变得有依据。
这篇适用于食品、日化等需要在软包装上做定制的项目,也适用于已经有一版包装、想要重新梳理规格的情况。
包装袋定制的判断顺序是什么?
袋型决定产品怎么装、怎么放、怎么展示;材质结构决定它能不能保护内容物;印刷方式决定它成本多高、多久能交货。三项之间有硬约束:八边封袋要用挺度足够的材质才能撑出立体形状,粉末灌装线对袋口宽度有要求,小批量订单的印刷方式又受制版费牵制。
正确的做法不是先把三项都挑到最好,而是先找出哪一项是硬约束。多数项目里,硬约束来自现有灌装设备,而不是来自设计稿。
袋型怎么定:先看内容物和灌装方式
内容物的形态决定了袋型的基本方向。粉末和颗粒容易流动,需要能立住、能反复封口的袋型;液体需要吸嘴或平底结构来配合倾倒;块状和片状产品更看重平铺和堆叠。灌装方式同样是硬条件:立式成型灌装线做三边封和背封最顺畅,预制袋灌装线才能稳定地跑带拉链的自立袋。
展示需求排在第三位。需要站在货架上的产品选自立袋或八边封袋,需要挂起来的产品要预留挂孔或改用带孔结构,成箱堆码为主的产品则不必为”站姿”增加成本。
自立袋和八边封袋差在哪里?
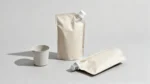
两者都能站立,差别在底面结构和成本。自立袋靠底部风琴折撑出一个椭圆形底面,成型简单,是软包装里最通用的立式袋型。八边封袋的底面是平的,靠四面封边撑出一个矩形底,站立更稳、正面展示面积更大,但对材质挺度要求更高,成型工序也更多,单价通常高于自立袋。
判断方法很简单:如果产品单价高、货架陈列重要、袋型本身就是卖点的一部分,八边封的结构成本是值得的;如果产品走量、以价格竞争为主,自立袋在多数场景下已经够用。两者的实际对比可参考 三边封与八边封的结构差异。

材质结构要按什么条件配?
材质结构要回答的是内容物怕什么。怕氧化的产品需要阻氧层,怕受潮的需要阻湿层,怕光照的需要避光层,含油脂高的则要同时考虑油脂迁移和封口区的污染。把这三四种敏感项列出来之后,结构就基本成型了:外层负责印刷和挺度,中间层负责阻隔,内层负责热封。
挺度是一项容易被忽略的要求。八边封袋和自立袋要靠材质本身撑住形状,结构太软会在灌装后塌陷,货架效果直接失效。反过来,只是平放或挂装的产品,用高挺度结构就是纯成本。
内层选错会出什么问题?
内层是直接接触食品的一层,既要能热封,也要满足食品接触材料的合规要求。常见问题是内层热封窗口太窄,包装线速度一提高就出现封口不牢;另一种是灌装时有粉末或油污落在封口区,内层抗污染能力不足,封口出现通道而漏气。
国内产品至少要对照 GB 4806 系列食品接触材料及制品标准确认材质合规性,具体适用范围和检测项目要按产品类别查证。国家标准的检索入口在 国家标准全文公开系统的 GB 4806 检索页;封口强度的评价方法可参考 ASTM F88 封口强度测试方法。
印刷方式按订单量怎么选?
凹版印刷色彩稳定、图案还原度高,但需要制版,适合年用量稳定、版式不再频繁改动的大批量订单。数码印刷不需要制版,起订量低、交货快,适合新品上市、多 SKU 或季节性版本。判断依据是订单量与版费的比值,不是印刷方式本身谁更高级。
两者在文件准备上的要求也不同。数码印刷对色彩管理的依赖更强,同一文件在不同设备上的色差要提前确认;凹版印刷则更关注套印精度和最小网点,细小的反白文字和大面积实地是两个容易出问题的方向。这些差异在 印刷方式对比 里有更具体的说明。
哪些情况不适合做复杂结构?
三种情况下加结构是负担。第一是首批量很小,复杂袋型的开机损耗占比过高,摊到单个袋子上的成本会上升。第二是灌装线速度高、产品有粉尘,多一层结构就多一个封口界面,检查点随之增加。第三是流通环境温和、保质期不长,此时提高阻隔等级买到的保质期可能远超产品实际周转周期。
把这三条反过来看,就得到加结构的条件:量大、线速可控、或者产品需要更长的货架期。判断依据是产品要求,不是包装等级越高越保险。
核心要点
- 顺序是袋型→材质→印刷;硬约束通常来自现有灌装设备,而不是设计稿。
- 八边封袋的机会成本在材质挺度上,走量产品用自立袋更划算。
- 内层的两个风险点是热封窗口宽度和抗污染能力,都和线速、灌装洁净度直接相关。
- 印刷方式按订单量除版费来选,不是按设备档次选。
- 批量小、粉尘大、流通温和的项目,加结构往往买不到对应的收益。
打样与下单前确认清单
- 确认袋型与现有灌装设备匹配,包括袋口宽度、成型方式和拉链通过能力。
- 确认材质结构的阻隔项与内容物敏感项一一对应,没有多余层。
- 确认内层材料的食品接触合规资料齐全,适用范围与产品类别一致。
- 确认印刷方式与订单量匹配,并核对文件的最小网点、最小字号和套印要求。
- 上机打样后按实物确认:封口强度、站立形态、拉链手感、颜色在自然光下的表现。
具体到自立袋这个袋型,从放卷、成型到封口切袋的工艺环节可以对照 自立袋包装工艺 逐项核对,成品规格与可选结构见 自立袋产品分类。
结论
包装袋定制的稳妥做法是把三项决定分开做:先用内容物和灌装设备锁定袋型,再按内容物敏感项配置材质结构,最后按订单量选印刷方式。首批量小、产品形态特殊或流通环境温和时,优先简化结构而不是堆叠功能。落单之前,用上机打样的实物确认封口、站姿和颜色这三项,比在图纸上反复修改更有效。
常见问题
包装袋定制一定要做上机打样吗?
需要,尤其是袋型或材质有改动时。数码打样只能确认图案和颜色倾向,无法反映封口强度、站立形态和拉链手感,而这些恰恰是后续量产最容易出问题的地方。上机打样用实际印刷机和实际材质跑少量成品,能提前暴露成型和封口的问题,代价远低于量产返工。
小批量包装袋定制能不能用同样的材质结构?
可以共用材质方向,但建议简化附加结构。小批量包装袋定制的主要成本压力来自开机损耗和起订量,增加拉链、易撕口等功能会同时抬高单袋成本和最低订货量。先把阻隔和热封这两项基础性能做对,等功能确有必要时再逐步加入,是更稳妥的推进方式。
印刷颜色怎么保证和设计稿一致?
先确认色卡依据,通常是潘通色号或印刷厂自己的色标体系,再确认印刷方式能覆盖的色域范围。四色叠印出的大面积专色和细小反白文字是两个高风险方向,设计中尽量规避。确认环节建议在自然光下比对实物与设计稿,避免在显示器或车间射灯下判断。
阻隔性越高是不是越好?
不是。阻隔等级要和产品敏感项、保质期目标以及流通周转周期匹配。产品周转快、保质期短,提高阻隔等级买到的货架期用不上,只是增加了材料成本;反过来,产品对氧气敏感却没有阻氧层,问题会在货架中后期暴露。先把敏感项写清楚,再决定阻隔等级,顺序不能反。判断时给出目标保质期和真实的周转天数,比笼统地说要更高阻隔更有依据。