在软包装的几种复合方式里,挤出复合工艺是产量最高、单位成本最低的一种。它不需要预先涂布胶水,而是把熔融的树脂直接挤成一层薄膜,趁热把两层基材粘在一起。对订单量大、结构相对固定的食品与日化包装来说,这往往是最划算的选择。本文从工厂角度拆解它的原理、流程、适用边界和质量控制要点。
挤出复合是什么?和干式复合的根本区别
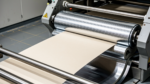
干式复合是先在基材上涂一层胶水,烘干去除溶剂后再与另一层基材压合;挤出复合则是把 LDPE、EAA、EVA 等树脂在挤出机里熔融,通过 T 型模头流延成一层薄薄的熔膜,在它还处于高温黏流状态时,用压辊把它与两层基材同时压合,冷却后形成一体。
根本区别在于”粘合层怎么来”:一个来自预先涂布的胶水,一个来自现场挤出的树脂。这决定了二者在成本结构、环保表现和适用批量上的差异,也决定了谁更适合大批量生产。
挤出复合的工艺流程
一条典型的挤出复合线大致经过以下几个环节:
第一,放卷与张力控制。第一基材与第二基材分别放卷,张力必须稳定,否则成品会出现褶皱与卷曲。
第二,电晕或底涂处理。挤出树脂对某些基材的附着力有限,通常需要先做电晕,或涂一层锚涂剂来提升结合强度。
第三,挤出流延。树脂经熔融、过滤后从模头挤出,熔膜厚度与均匀性由模头间隙和冷却辊转速共同决定。
第四,压合与冷却。熔膜在压辊处与两层基材贴合,随后经过冷却辊定型。
第五,收卷与固化。收卷后进行一定时间的熟化,让粘合强度稳定下来,再进入分切或制袋工序。
为什么大批量生产更偏爱挤出复合
第一是成本。它省掉了胶水与烘干环节,材料利用率高,单位面积成本通常低于干式复合,量越大优势越明显。
第二是效率。挤出复合的线速度高,适合长单、连续生产,交期可控性更好。
第三是环保。它不使用溶剂型胶水,没有烘干排风带来的溶剂残留与 VOC 问题,车间环境和合规压力都更轻,这一点在当下尤其重要。
第四是结构灵活。一次挤出可以同时完成”粘合 + 增厚”,通过调整树脂牌号就能改变热封性能和柔韧性。
Concept packaging visual generated for editorial use. Not a customer project, not a tested structure.
常见材料搭配与结构
最常见的结构是”印刷膜 + 挤出树脂 + 热封膜”。外层常用 BOPP 或 PET 承担印刷与强度,中间挤出 LDPE 作为粘合与增厚层,内层用 CPP、LDPE 或 EVA 提供低温热封性能。需要更高阻隔时,可以保留铝箔或镀铝层,再配合挤出复合完成贴合。
简单总结:阻隔靠基材,粘合与热封靠挤出层。理解这条分工,选结构就不会乱。
局限与质量控制要点
挤出复合并非万能。它的复合强度通常低于优质干式复合,对耐蒸煮、耐化学介质的产品未必够用;此外挤出层的厚度均匀性和晶点控制比较依赖设备精度。
质量控制的重点有四个:一是剥离强度,按批抽测,尤其是边部与中部都要取样;二是厚度均匀性,横向偏差过大会导致热封不稳定;三是晶点与异味,树脂杂质和不完全熔融都会带来外观与气味问题;四是熟化时间与张力管理,直接关系到成品是否卷曲、是否分层。
如果产品需要高阻隔、耐 121 摄氏度蒸煮,或者批量较小、结构经常更换,那么干式复合往往更合适;反过来,长单走量、结构稳定的产品,挤出复合的成本优势很难被替代。
结语
选复合工艺,本质上是在批量、成本、环保与性能之间找平衡点。挤出复合的价值在于”规模效率”:它把粘合层直接挤出来,换来了更低的成本、更快的节拍和更干净的车间。如果你正在评估某款产品该用哪种复合方式,欢迎联系欧姆包装,我们会结合批量与终端需求给出结构建议;复合强度与剥离强度的验收口径可对照 国家标准全文公开系统 中的 GB/T 10004 复合膜、袋标准;出口产品做食品接触材料评估时,材料安全口径可参考 欧洲食品安全局食品接触材料 的公开说明。
常见问题
批量小、结构要经常换的产品线,还能用挤出复合吗?
不建议作为首选。挤出复合的优势建立在长单、结构稳定的前提下:省掉胶水与烘干环节,材料利用率高,量越大单耗优势越明显;一旦结构频繁更换,每次调整挤出厚度与压合参数都要重新试机,节省下来的成本会被换单损耗吃掉。这类产品线更适合先看干式复合或外协涂布方案,把换单灵活性放在成本之前考虑。
电晕或底涂这一步能不能省?
不能省,尤其是挤出树脂与基材极性差异较大的组合。挤出复合的粘合层是现场熔融的树脂,它对 BOPP、PET 这类基材的浸润与附着有限,不先做电晕处理或涂一层锚涂剂,剥离强度往往达不到要求,成品在分切或装袋后容易出现分层。是否用底涂取决于基材与树脂的匹配情况,判断方法是先做小样剥离测试,而不是凭经验跳过。
挤出复合的结构怎么搭配才不容易出错?
先记住一条分工:阻隔来自基材,粘合与热封来自挤出层。外层用 BOPP 或 PET 承担印刷与强度,中间挤出 LDPE 作为粘合与增厚层,内层用 CPP、LDPE 或 EVA 提供低温热封;需要更高阻隔时,把铝箔或镀铝层保留在结构中,由挤出层完成贴合。违背这条分工去用挤出层承担阻隔功能,是选型最容易出错的地方。
更换树脂牌号会影响哪些性能?
会同时改变热封性能与柔韧性,因为挤出层既是粘合层也是增厚层。换用不同熔指或不同密度的 LDPE、EAA、EVA,熔膜在压辊处的流动状态、冷却后的挺度和低温起封温度都会跟着变,也会影响与其他基材的附着。所以换牌号不能只按价格决定,应把热封窗口、剥离强度和成品手感一起列入验证清单,先在现有结构上打小样确认。