在软包装的几种复合方式里,干式复合是应用最广、也最容易被低估的一种。它把胶水涂在基材上,先挥发掉溶剂,再与第二层材料在热压辊下贴合,因此可以做出一层油墨、一层胶、一层材料的清晰结构,兼顾印刷效果与阻隔性能。理解它的原理与工艺窗口,比记住几组配方参数更有用。
干式复合的四个连续动作
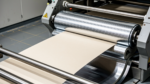
整条线可以拆成四步:涂布、干燥、贴合、收卷。涂布环节决定胶量,网线辊的线数、胶液浓度和工作温度共同决定上胶量;干燥环节通过分段温区把溶剂挥发掉,温度曲线的设置直接关系到残留溶剂和复合强度;贴合环节靠热压辊提供温度与压力,把两层材料压实;最后收卷时的张力控制,会影响后续熟化效果和成品平整度。
这四步环环相扣,任意一步跑偏都会在后面暴露出来。比如干燥不足,看似当时没问题,熟化后才出现剥离强度不够;张力过大,收卷后膜会拉伸,制袋时出现错位。所以干式复合对操作经验的要求,往往比设备本身更高。
胶水选择:溶剂型与无溶剂怎么取舍
溶剂型聚氨酯胶的优点是初粘力好、对材料适应性广、对设备要求相对宽容,适合结构复杂或对复合强度要求高的产品;缺点是溶剂残留与环保成本。无溶剂胶省去了干燥环节,能耗和排放明显更低,在常规食品包装上已经成为主流方向,但对涂布精度和熟化条件更敏感。
取舍的关键是三件事:成品是否涉及高温蒸煮、是否接触高油脂或强酸产品、以及客户的合规要求。涉及蒸煮和高油脂场景时,通常要选耐介质性能更强的胶系,并把熟化时间给足。
熟化条件为什么不能压缩
熟化是干式复合中最容易被赶工期牺牲的环节。刚下线的复合膜胶层还未完全交联,剥离强度很低,必须放进恒温熟化室静置,让双组分胶充分反应。温度偏低或时间不足,会留下两个隐患:一是剥离强度达不到标准,二是残留溶剂散发不充分,成品开封后有异味。
换言之,熟化不是”放一放”,而是一道真正的化学工艺。订单交期紧张时,宁可提前沟通排产,也不要把熟化时间砍掉,否则退货成本远高于几天工期。如果你在做高温蒸煮类产品,建议同时参考这篇高温蒸煮袋材料与工艺要点,把复合结构与杀菌条件一起考虑。
常见缺陷的快速定位
复合环节最常出现的三类问题,判断思路其实很固定。气泡多集中在局部,通常是胶量不足或基材表面有粉尘;大面积起泡则要回头看干燥曲线,残留溶剂在熟化中汽化撑起了膜层。分层多出现在边部或封口区,多半是张力不匹配或胶层未完全固化。卷曲则与两种基材的收缩率差异有关,需要在结构设计阶段就避免”软硬差别过大”的组合。
把这些缺陷和工艺参数一一对应之后,现场调试就会快很多。建议每次换结构都留一份参数记录,包括网线辊、上胶量、各段温度、车速与熟化时间,方便后续复盘。
与结构设计如何配合
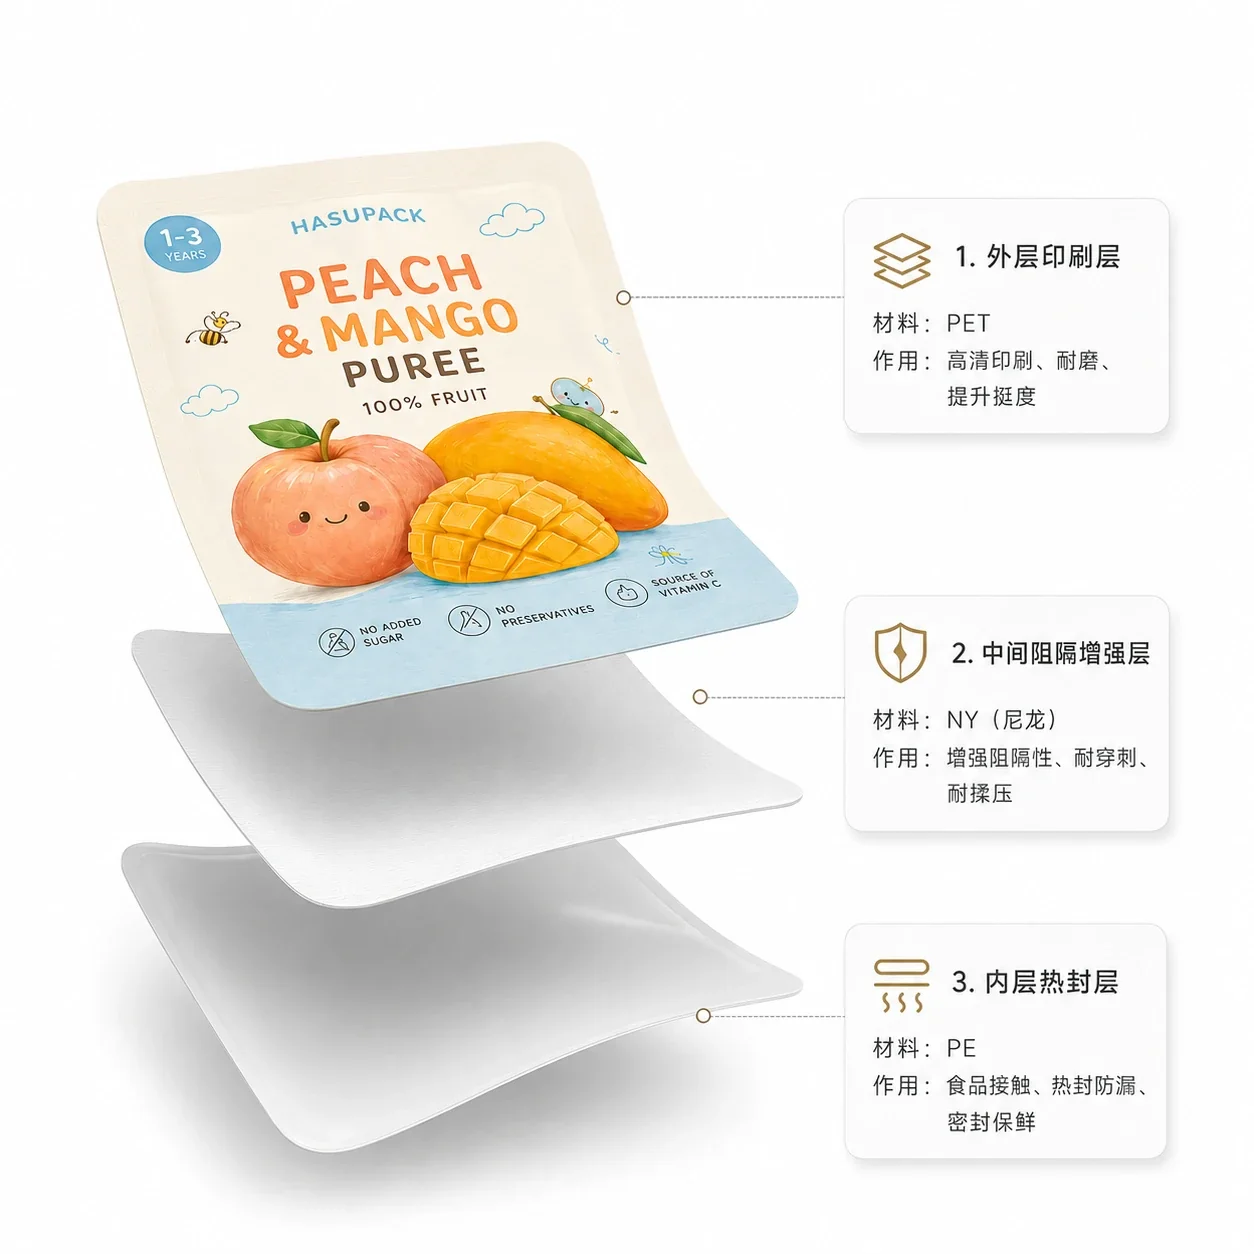
复合工艺最终要服务于产品需求。外层的印刷效果、中间层的阻隔性能、内层的热封性能,三层各自承担不同任务,而干式复合负责把它们牢固地绑在一起。结构定得太复杂,复合次数增加,成本与风险同步上升;定得太简单,阻隔又不够。
选型时可以先用三边封与自立袋对比指南确定袋型,再反推所需的复合层数。多数常规食品包装用两层或三层结构即可满足,只有当货架期要求很长或产品特别敏感时,才需要增加阻隔层。
把工艺窗口写进订单
干式复合看似成熟,但真正决定良率的往往是那些写在作业指导书里的小数值:上胶量公差、干燥温度区间、熟化时长。把这些参数在打样阶段就确认下来,并在量产时逐批抽检剥离强度与残留溶剂,才能让工艺稳定复现。如果你的产品涉及多层复合结构、需要重新评估工艺窗口,欢迎把结构、内容物和杀菌条件发给我们,由工程师协助判断,联系欧姆包装获取方案建议。英文客户也可以访问 OMOpack 英文站 查看对应英文版本。