湿式复合是把纸张、铝箔与塑料薄膜粘合成一体的经典工艺,也是茶叶、糖果、药品等纸塑复合包装最常用的做法之一。它用胶量省、成品纸张外观平整,但对基材的透气性有明确要求,选错材料就很容易出现复合不牢。这篇文章从原理、适用基材、工艺控制和质量排查四个层面,把湿式复合讲清楚。
湿式复合的原理与工艺流程
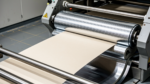
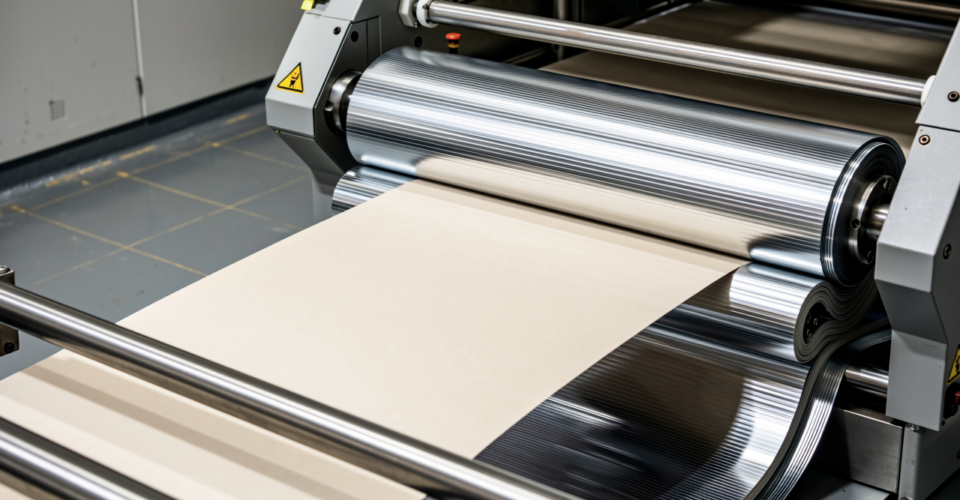
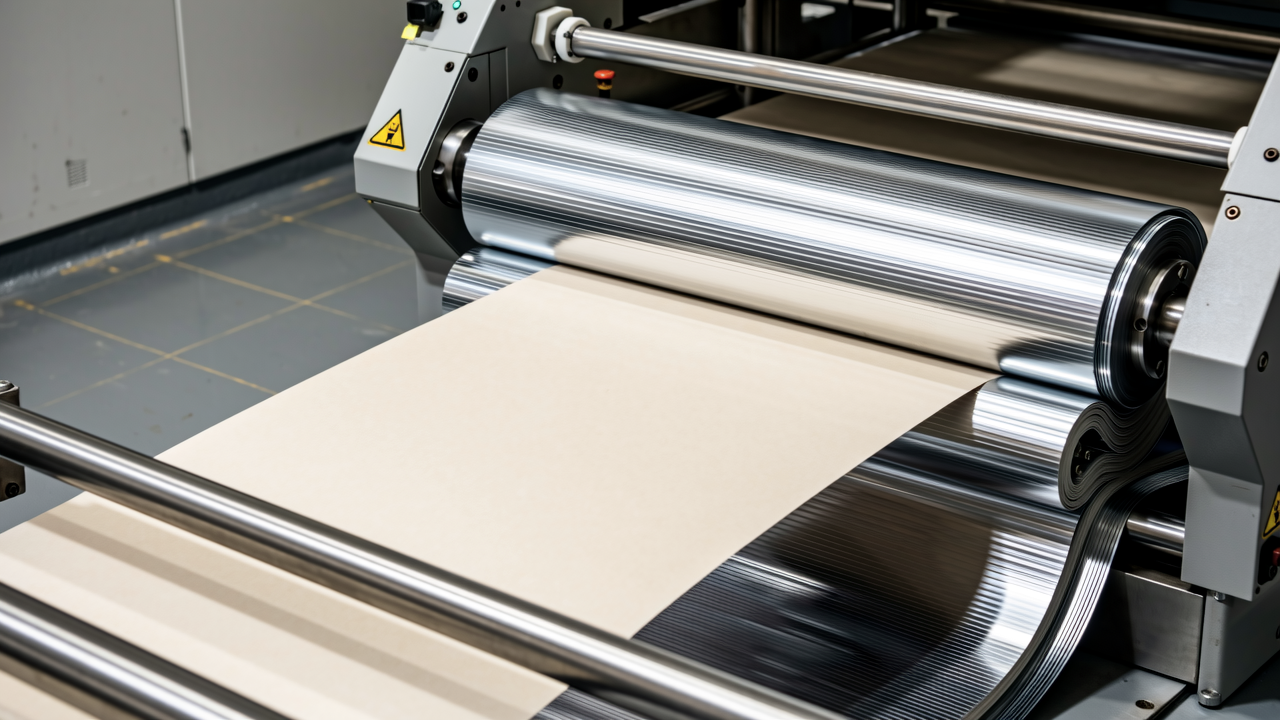
湿式复合的基本逻辑是先涂胶、再贴合、后干燥。第一基材通常是纸张,先在涂胶辊上涂布一层水性胶或溶剂型胶,随后立刻与第二基材(铝箔或薄膜)在压辊下贴合,再进入烘道把胶中的水分或溶剂挥发掉,最后收卷。因为贴合发生在胶还处于湿润状态时,所以叫湿式复合。
和干式复合最大的差别在于干燥路径:湿式复合的胶层要靠多孔基材把水分或溶剂渗出去,所以至少要有一层基材是透气、吸水的材料。纸张天然满足这个条件,这也是纸铝复合几乎首选湿式复合的原因。
湿式复合适合哪些基材与产品
常用的组合有纸张与铝箔、纸张与 PE 薄膜、纸张与镀铝膜。典型产品包括茶叶袋、糖果纸、烟包、药品泡罩的背衬纸,以及各类需要挺度和印刷质感的小包装。纸张提供挺度与印刷效果,铝箔提供阻隔,两者结合后既有货架质感,又有一定的保质能力。
如果产品的内层需要热封,通常还会再加一层 PE 或 CPP。这时湿式复合只负责纸与铝箔的粘合,内层热封层另用挤出复合或干式复合完成。想了解干式复合的适用场景,可以看干式复合工艺详解。
湿式复合的工艺控制要点
第一是涂胶量。胶量过低会出现局部缺胶、成品分层;胶量过高则干燥困难,容易残留气味甚至粘连。第二是烘干温度与风量,温度不够会造成残留水分或溶剂,温度过高又会让纸张起皱变形,通常要按基材厚度做梯度升温。
第三是张力控制。纸张与铝箔的延伸率不同,张力不匹配会在贴合后产生卷曲或褶皱,收卷越紧问题越明显。第四是环境湿度,湿度过高会明显延长干燥时间,车间相对湿度建议控制在 55% 到 65% 之间。
湿式复合常见质量缺陷与排查
常见缺陷有三类:起泡、分层和卷曲。起泡多与涂胶不均或基材表面张力不足有关,可以先检查电晕处理效果与胶水配比;分层通常出现在胶量偏低或干燥不充分的位置,需要复核涂胶辊与烘道温度曲线;卷曲则多半是张力或结构不对称造成的,可以通过调整张力比或增加平衡层来改善。
另外,纸张本身的含水率也会影响复合效果,含水率波动大的纸卷在贴合后容易起皱,进料前做一次含水率抽检能省下大量返工。复合完成后如何检测剥离强度,可以参考无溶剂复合工艺里的检测方法,原理是相通的。
湿式、干式与无溶剂复合怎么选
简单判断:需要纸张挺度和外观、且产品对残留溶剂要求不极端,优先湿式复合;结构里没有纸张、又追求高剥离强度和宽材料适应性,用干式复合;大批量生产、对残留溶剂要求最严的食品与日化包装,优先无溶剂复合。三种工艺并不互斥,很多实际结构是湿式加挤出,或者干式加挤出的组合。
如果订单量大且结构复杂,建议三种工艺各做一轮小批量试机,再按实际剥离强度和外观定案。想了解挤出复合在大批量生产中的定位,可以看挤出复合工艺的说明。
总结与建议
湿式复合的优势是纸张外观平整、胶量省、成本可控,局限是必须有一层透气基材。判断能不能用,先看结构里有没有纸张;判断用得好不好,关键在涂胶量、干燥和张力这三件事。需要纸铝复合或纸塑复合的包装方案,欢迎联系欧姆包装,我们可以按你的产品结构出样品,并给出工艺建议。
想了解更多软包装材料与工艺资料,可以访问欧姆包装英文站。